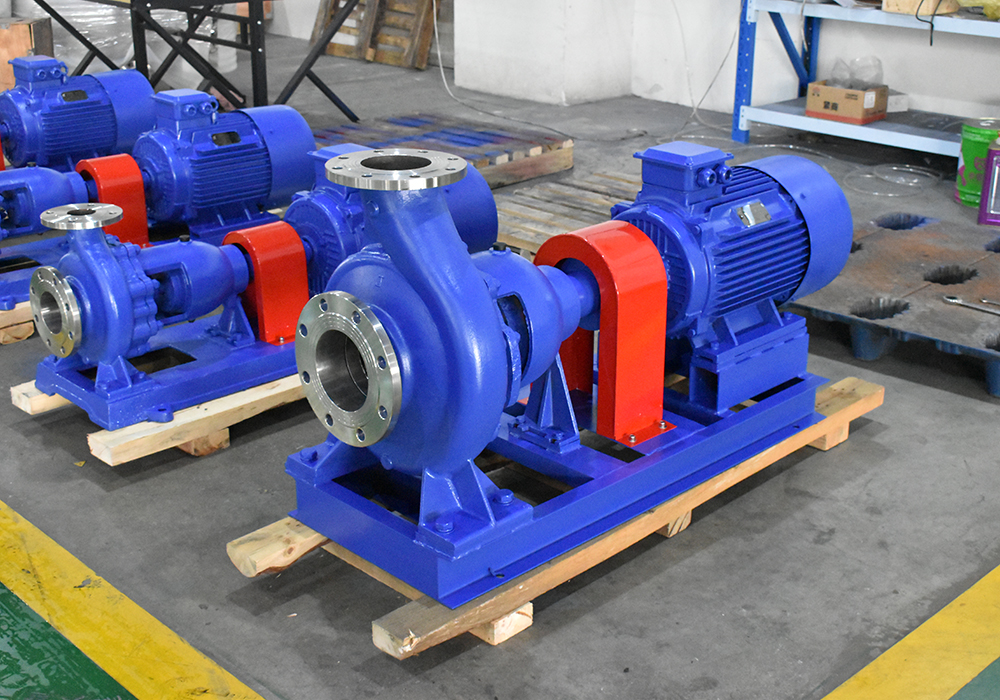
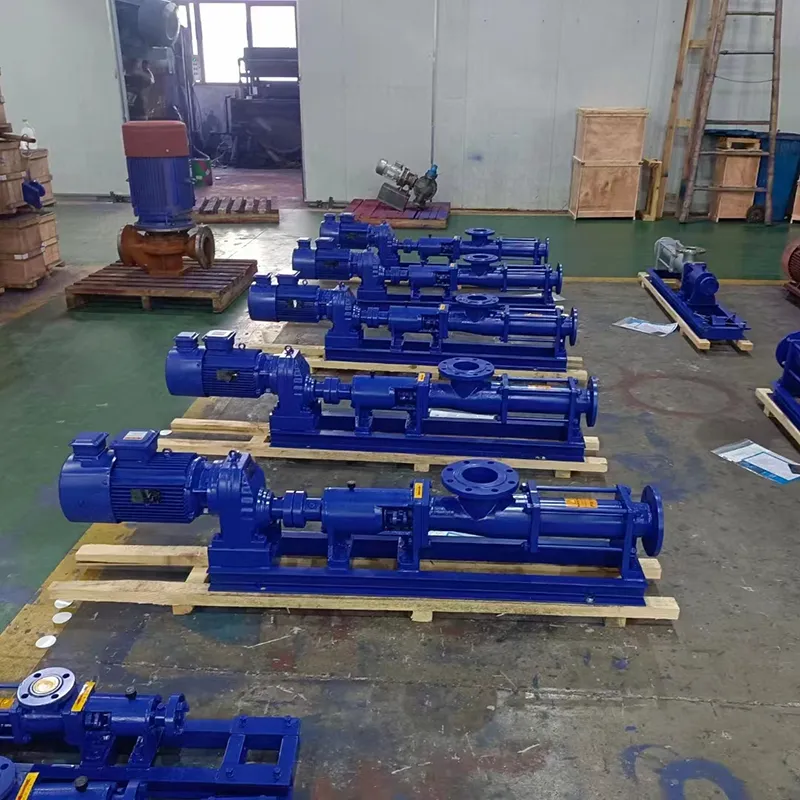
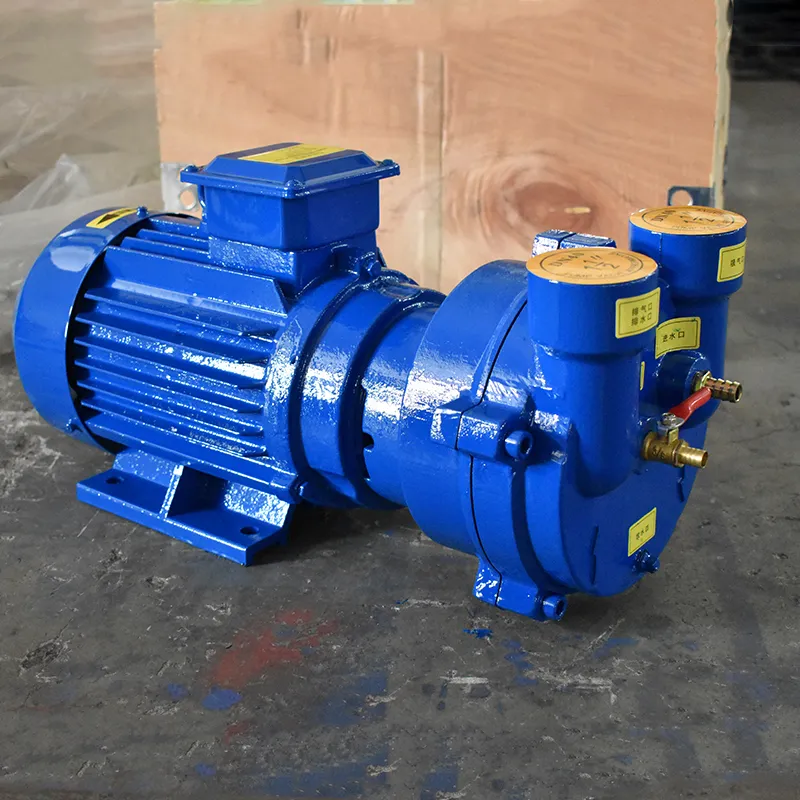
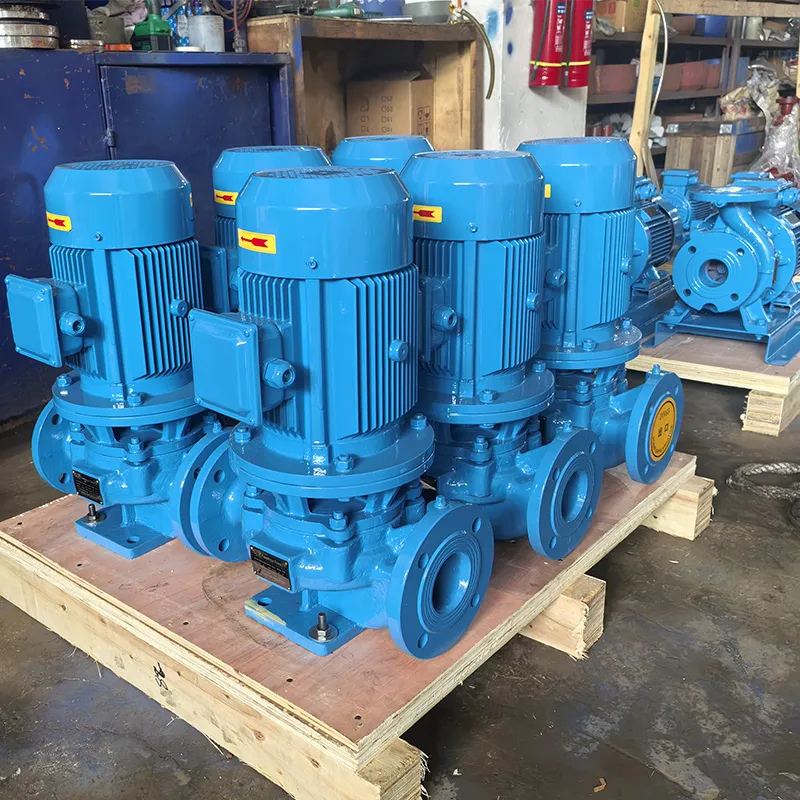
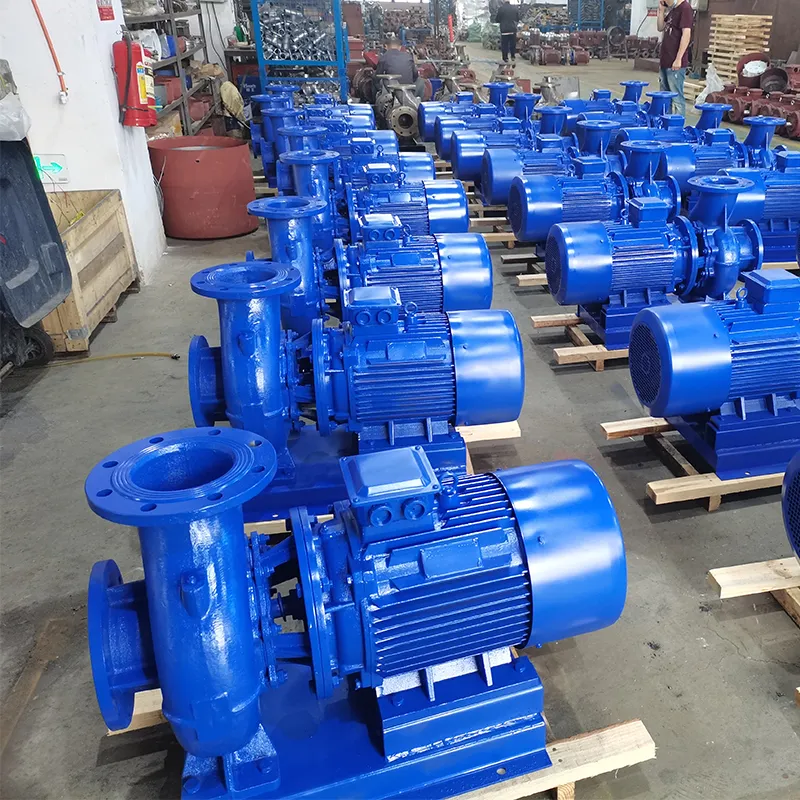
Installationsanweisungen: Hersteller von horizontalen chemischen Kreiselpumpen vom Typ IS
29.05.2026
- Vor der Installation: Überprüfung von Werkzeugen, Bedingungen und kritischer Ausrüstung
- Schritt-für-Schritt-Anleitung zur Montage von Fundament und Grundrahmen
- Wellenausrichtung: Ein entscheidender Schritt für die Lagerlebensdauer
- Installation von Saug- und Druckleitungen: Hydraulische Nuancen
- Inbetriebnahme, Einlauf und Erstdiagnose des Systembetriebs
- Häufig gestellte Fragen zu Betrieb und Wartung
Vor der Installation: Überprüfung von Werkzeugen, Bedingungen und kritischer Ausrüstung
Der erfolgreiche Betrieb einer Industrieanlage beginnt nicht mit dem Starten des Motors, sondern mit der ordnungsgemäßen Installation. Bei horizontalen Chemiekreiselpumpen vom Typ IS, die den De-facto-Standard für die Förderung sauberer und leicht aggressiver Flüssigkeiten mit Temperaturen bis 80 °C darstellen, sind Installationsfehler besonders kostspielig. In unserer Praxis sind wir immer wieder auf Situationen gestoßen, in denen eine neue Pumpe nach zweiwöchigem Betrieb allein aufgrund einer Fehlausrichtung der Wellenleitung oder einer mangelhaften Schwingungsisolierung des Fundaments ausfiel. Der entscheidende Parameter, der die Haltbarkeit des Geräts bestimmt, ist die Ausrichtung der Motor- und Pumpenwellen, deren Abweichung 0,05 mm pro Meter Kupplungslänge nicht überschreiten sollte.
Bevor Sie mit der körperlichen Arbeit beginnen, müssen Sie sicherstellen, dass Sie über alle Werkzeuge verfügen und dass die Baustelle den technischen Anforderungen entspricht. Sie benötigen: einen Satz Maul- und Ringschlüssel, eine Präzisionswaage (Empfindlichkeit mindestens 0,02 mm/m), eine Messuhr zur Ausrichtung, Wagenheber mit verschiedenen Tragfähigkeiten und einen Drehmomentschlüssel. Vergessen Sie nicht, die Ausrüstung selbst nach Erhalt zu überprüfen. Sogar Produkte von so vertrauenswürdigen Herstellern wieZhejiang Yangzijiang Pumping Industry Co., Ltd, das an acht Produktionslinien einer strengen Qualitätskontrolle unterzogen wird und über CE- und ISO 9001-Zertifikate verfügt, kann beim Transport versteckte Mängel aufweisen. Untersuchen Sie das Gehäuse auf Risse, überprüfen Sie die freie Drehung der Welle von Hand (sie sollte sich reibungslos drehen lassen, ohne Blockierung oder Fremdgeräusche) und stellen Sie sicher, dass das Verpackungsschmiermittel intakt ist.
Das Fundament einer Pumpeinheit vom Typ IS muss aus Beton mit einer Güteklasse von mindestens M200 bestehen und eine Masse haben, die die Masse der Einheit um mindestens das Drei- bis Vierfache übersteigt. Dies ist entscheidend für die Schwingungsdämpfung. Wenn Sie die Pumpe auf einem vorhandenen Boden installieren, achten Sie darauf, dass die Tragfähigkeit für dynamische Belastungen ausgelegt ist. Die Oberfläche des Fundaments muss streng horizontal sein; eine Neigung von höchstens 2 mm pro Laufmeter ist zulässig. Ein häufiger Fehler besteht darin, die Pumpe nur mithilfe von Unterlegscheiben unter den Füßen auszurichten und dabei die Krümmung der Betonplatte selbst zu ignorieren. Dies führt beim Anziehen der Schrauben zu inneren Spannungen im Pumpengehäuse, die mit der Zeit zu einer Verformung des Gehäuses und einem Ausfall der Gleitringdichtung führen.
Schritt-für-Schritt-Anleitung zur Montage von Fundament und Grundrahmen
Der Installationsprozess einer horizontalen Kreiselpumpe erfordert einen sequenziellen Ansatz, bei dem jede Phase von der Qualität der vorherigen abhängt. Verstöße gegen die Technologie in der Phase der Fundamentvorbereitung machen es unmöglich, in Zukunft die erforderliche Ausrichtungsgenauigkeit zu erreichen. Nachfolgend finden Sie eine detaillierte Methodik, die auf langjähriger Erfahrung von Servicetechnikern und Empfehlungen von Herstellern basiert.
- Markieren und Vorbereiten des Sitzes.Reinigen Sie die Oberfläche des Fundaments von Öl, Staub und Bauschutt. Markieren Sie mit einer Wasserwaage oder einem Lasernivellier die Mittellinien, die der vorgesehenen Position der Pumpe entsprechen. Es ist wichtig, die technischen Freiräume für die Wartung zu berücksichtigen: Der Abstand vom Pumpengehäuse zur Wand muss mindestens 1 Meter betragen, um an die Rückseite zu gelangen und den Rotor zu entfernen. Wenn Sie planen, den Rahmen mit Beton zu füllen (für eine monolithische Installation), installieren Sie die Schalung so, dass die Oberkante des Rahmens 5–10 mm über das Niveau des zukünftigen Gießens hinausragt. Wir empfehlen die Verwendung von Ankerbolzen mit einem Durchmesser von mindestens M16, die auf einer Länge von mindestens 10 Bolzendurchmessern im Beton vergraben sind.
- Erstmontage des Rahmens und grobe Ausrichtung.Senken Sie die Baugruppe (Pumpe + Motor auf einem gemeinsamen Rahmen) mithilfe von Hebevorrichtungen vorsichtig auf das Fundament ab. Platzieren Sie provisorische Keile unter den Ankerbolzenpositionen. Ziehen Sie die Schrauben zu diesem Zeitpunkt noch nicht vollständig fest. Ihre Aufgabe besteht darin, den Rahmen zunächst „nach Augenmaß“ entlang der Achsen auszurichten. Heben Sie den Rahmen zunächst mit Stapeln unterschiedlich dicker Metallplatten vom Fundament ab. Vermeiden Sie die Verwendung von Holzkeile, da diese sich unter Belastung verziehen oder Feuchtigkeit aufnehmen und dadurch ihre Geometrie verändern können. Überprüfen Sie die Horizontalität des Rahmens in Längs- und Querrichtung. Die zulässige Abweichung beträgt in diesem Stadium bis zu 1 mm/m.
- Verfugen (falls zutreffend) oder Anbringen dauerhafter Dichtungen.Für IS-Pumpen, die unter konstanten Vibrationsbedingungen betrieben werden, wird die Installation auf einem vergossenen Rahmen bevorzugt. Bereiten Sie einen Zement-Sand-Mörtel unter Zusatz von Weichmachern vor, um die Fließfähigkeit zu verbessern und ein Schrumpfen zu vermeiden. Füllen Sie den Raum unter dem Rahmen sorgfältig aus und vermeiden Sie die Bildung von Lufteinschlüssen, die zu Schwingungsresonatoren werden können. Wenn die Installationsmethode auf Metallabstandshaltern verwendet wird (die häufiger bei Reparaturen oder auf Stahlkonstruktionen verwendet wird), stellen Sie sicher, dass die Anzahl der Abstandshalter minimal ist (nicht mehr als 3-4 Stück an einer Stelle) und ihre Fläche die Fläche der Pfotenstütze um mindestens 70 % abdeckt. Jede Dichtung muss eng an der benachbarten anliegen; Durch Klopfen mit einem Hammer darf kein klingelndes Geräusch erzeugt werden, das auf ein Leck hinweist.
- Präzise Nivellierung.Nachdem der Mörtel ausgehärtet ist oder das Unterlegpaket installiert wurde, fahren Sie mit der endgültigen Anpassung fort. Legen Sie eine Präzisionswasserwaage auf die bearbeiteten Rahmenbereiche (normalerweise spezielle Vorsprünge in der Nähe der Füße oder bearbeitete Flanschflächen). Durch Anpassen der Höhe der Stützschrauben oder der Dicke der Distanzpakete ist eine Horizontalität innerhalb von 0,05 mm/m zu erreichen. Bitte beachten Sie: Das Niveau muss an mehreren Stellen rund um den Rahmenumfang überprüft werden, da der Rahmen selbst Guss- oder Schweißfehler aufweisen kann. In unserer Praxis kam es vor, dass der Rahmen einer neuen Pumpe eine spiralförmige Verformung aufwies und die Ausrichtung entlang nur einer Achse dazu führte, dass sich die Welle beim Anziehen der Schrauben verklemmte. Überprüfen Sie die Geometrie immer in zwei senkrechten Ebenen.
- Endgültiges Festziehen der Anker und Kontrollmessung.Wenn die Rahmenposition sicher und korrekt ist, ziehen Sie die Ankerschrauben abschließend fest. Ziehen Sie die Schrauben mit einem Drehmomentschlüssel über Kreuz an und verteilen Sie dabei die Kraft gleichmäßig. Plötzliches oder ungleichmäßiges Anziehen kann dazu führen, dass sich der Rahmen verschiebt und die erreichte horizontale Position gestört wird. Überprüfen Sie nach dem Festziehen unbedingt den Füllstand erneut. Wenn sich die Messwerte um mehr als 0,02 mm/m ändern, lösen Sie die Schrauben und wiederholen Sie den Vorgang. Erst nachdem die Stabilität der Rahmenposition bestätigt wurde, können wir mit der wichtigsten Phase fortfahren – der Wellenausrichtung.
Wellenausrichtung: Ein entscheidender Schritt für die Lagerlebensdauer
Die Ausrichtung (Einstellung) der Kupplungshälften von Pumpe und Elektromotor ist ein Vorgang, der die Lebensdauer der Lagereinheiten und der mechanischen Gleitringdichtung bestimmt. Ausfallstatistiken zeigen, dass mehr als 60 % der vorzeitigen Ausfälle von Kreiselpumpen auf eine Fehlausrichtung zurückzuführen sind. Für Pumpen der IS-Serie, die mit hohen Drehzahlen (2900 oder 1450 U/min) arbeiten, sind die Genauigkeitsanforderungen besonders streng. Eine radiale Verschiebung von nicht mehr als 0,05 mm und eine Winkelabweichung von nicht mehr als 0,2 mm/m (bzw. 0,02 mm am Kupplungsdurchmesser) sind zulässig.
Es gibt zwei Hauptausrichtungsmethoden: die Verwendung von Fühlerlehren und einem Haarlineal (für Geräte mit geringer Leistung bis 15 kW) und die Verwendung von Anzeigehalterungen (für alle industriellen Anwendungen). Wir empfehlen dringend, unabhängig von der Pumpenleistung die Indikatormethode zu verwenden, da Sie damit Parallel- und Winkelverschiebungen gleichzeitig mit hoher Genauigkeit erkennen können. Die Anzeigehalterung wird an der Kupplungshälfte einer der Wellen (normalerweise einer Pumpe) montiert und die Anzeigesonde ruht auf der zylindrischen Oberfläche oder dem Ende der Motorkupplungshälfte. Vor Beginn der Messungen ist es wichtig, das Axialspiel der Wellen durch Fixieren in der Arbeitsposition zu beseitigen, da sonst die Messergebnisse unzuverlässig werden.
Der Messvorgang besteht darin, die Wellen gleichzeitig um 360 Grad zu drehen und die Anzeigewerte an vier Punkten aufzuzeichnen: 0°, 90°, 180° und 270°. Die Differenz der Messwerte an den Punkten 0° und 180° zeigt eine Parallelverschiebung an, und die Differenz an den Punkten 90° und 270° (unter Berücksichtigung der Geometrie der Anzeigeinstallation) zeigt eine Winkelverschiebung an. Positionseinstellungen werden durch Hinzufügen oder Entfernen von Unterlegscheiben unter den Motorfüßen (zur vertikalen Korrektur) und horizontales Bewegen des Motors mit den seitlichen Einstellschrauben (zur horizontalen Korrektur) vorgenommen. Beachten Sie die Regel: Wenn Sie das Heck des Motors um 0,1 mm anheben müssen, müssen Sie unter jedem Hinterbein genau 0,1 mm Distanzstück hinzufügen. Ein häufiger Fehler von Anfängern besteht darin, einen Winkelfehler nur mit vertikalen Unterlegscheiben zu korrigieren, was unweigerlich zu einem neuen Parallelfehler führt.
Besonderes Augenmerk sollte auf die Wärmeausdehnung gelegt werden. Pumpen vom IS-Typ fördern häufig heiße Flüssigkeiten. Wenn die Betriebstemperatur des Mediums 60–70 °C überschreitet, hebt sich die Mitte der Pumpe bei Erwärmung aufgrund der Wärmeausdehnung des Gehäuses und der Stützen über die Mitte des kalten Motors. In solchen Fällen ist es notwendig, eine „Heißausrichtung“ durchzuführen oder Korrekturen für den kalten Zustand vorzunehmen, indem die Motorachse um einen berechneten Betrag (normalerweise 0,05–0,10 mm, je nach Achsenhöhe und Temperatur) unter die Pumpenachse abgesenkt wird. Das Ignorieren dieses Faktors führt dazu, dass beim Erreichen des Betriebsmodus die Ausrichtung gestört wird, was zu einer starken Erwärmung der Lager und einer Zerstörung der Dichtungen führt.
Installation von Saug- und Druckleitungen: Hydraulische Nuancen
Eine ordnungsgemäße Verrohrung der Pumpe gewährleistet, dass Kavitation und Motorüberlastung vermieden werden. Die Rohrleitungen müssen vom Pumpengehäuse unabhängig sein; Eine Belastung durch das Gewicht der Rohre oder deren Wärmeausdehnung darf nicht auf die Pumpenflansche übertragen werden. Dies kann dazu führen, dass sich das Gehäuse verzieht und das Laufrad blockiert. Um mögliche Verschiebungen und Vibrationen auszugleichen, verwenden Sie flexible Einlagen (Vibrationsschläuche) an den Saug- und Druckleitungen und installieren Sie diese möglichst nahe an der Pumpe.
Saugrohr:
Der Durchmesser des Saugrohrs muss gleich oder größer als der Durchmesser des Pumpeneinlassrohrs sein. Die Verwendung von Rohren mit kleinerem Durchmesser erhöht die Strömungsgeschwindigkeit, was zu einer Erhöhung der hydraulischen Verluste und einer Verringerung des NPSH führt. Der Verlauf der Saugleitung sollte möglichst kurz und gerade sein, mit möglichst wenigen Kurven und Biegungen. Wenn die Verwendung eines Winkelstücks am Pumpeneinlass unvermeidlich ist, installieren Sie es mit der langen Seite zur Pumpe gerichtet, damit sich die Strömung ausgleicht, bevor sie in das Laufrad eintritt.
Ein kritisches Element ist die Installation des Exzenteradapters. Es sollte mit der flachen Seite nach oben installiert werden, um eine Luftblase am oberen Ende des Übergangs zu vermeiden. Konzentrische Adapter an der Ansaugseite sind verboten, da sie unweigerlich Luft ansammeln, die dann in die Pumpe gelangt und Kavitationsgeräusche und einen Druckabfall verursacht. Vor der Pumpe müssen ein Rückschlagventil (falls beim Anhalten Flüssigkeit in der Leitung zurückgehalten werden soll) und ein Absperrventil installiert werden. Um das Laufrad vor Feststoffen zu schützen, ist ein Grobfilter (Korb) erforderlich, auch wenn die Flüssigkeit als sauber gilt.
Druckrohr:
Unmittelbar nach der Pumpe ist in der Druckleitung ein Rückschlagventil zum Schutz vor Wasserschlägen bei plötzlichem Stopp und anschließend ein Absperrventil installiert. Das Ventil ist notwendig, um den Durchfluss zu regulieren und Reparaturarbeiten durchzuführen, ohne das gesamte System zu entleeren. Beim Starten der Pumpe sollte das Ventil geschlossen sein (um den Anlaufstrom zu reduzieren) und nach Erreichen der Nenndrehzahl des Geräts sanft geöffnet werden. Rohrleitungen müssen über zuverlässige Stützen und Befestigungen verfügen; Durchhängende Rohre sind nicht akzeptabel. Bei längeren Strecken Wärmeausdehnungsausgleicher vorsehen.
Verwenden Sie beim Einbau von Flanschverbindungen Paronit- oder Spiraldichtungen, die gegen das Fördermedium beständig sind. Die Schrauben sollten gleichmäßig über Kreuz angezogen werden. Zu wenig angezogene Schrauben führen zu Undichtigkeiten, zu fest angezogene Schrauben führen zur Verformung der Flansche und zum Herausdrücken der Dichtung. Nach dem Zusammenbau des gesamten Systems wird empfohlen, vor dem Starten der Pumpe hydraulische Tests der Rohrleitung mit einem Druck durchzuführen, der das 1,25- bis 1,5-fache des Betriebsdrucks übersteigt, um die Dichtheit der Verbindungen sicherzustellen.
Inbetriebnahme, Einlauf und Erstdiagnose des Systembetriebs
Der Moment der ersten Inbetriebnahme ist der Höhepunkt der Installationsarbeiten und erfordert höchste Konzentration. Bevor Sie den Motor unter Spannung setzen, führen Sie eine abschließende Checkliste durch: Überprüfen Sie die Drehrichtung der Welle (durch kurzes Einschalten), stellen Sie sicher, dass alle Befestigungselemente fest sitzen, Schutzabdeckungen angebracht sind und der Bereich um die Pumpe frei von Fremdkörpern ist. Achten Sie besonders auf das Lagerschmiersystem: Der Ölstand sollte zwischen den Ölmarkierungen liegen und das Öl selbst sollte sauber sein und der im Pass angegebenen Viskosität entsprechen (normalerweise Industrieöl I-20A oder I-30A).
Lassen Sie eine Kreiselpumpe niemals trocken laufen. Das Fehlen von Flüssigkeit in der Arbeitskammer, selbst für einige Sekunden, führt zu einer sofortigen Überhitzung und Zerstörung der mechanischen Gleitringdichtung (Öldichtung). Füllen Sie die Pumpe und die Saugleitung über den speziellen Einfüllstutzen mit Flüssigkeit oder öffnen Sie das Ventil, wenn das System durch Schwerkraft gespeist wird. Öffnen Sie die Ventile, um Luft aus dem Pumpengehäuse und der Druckleitung abzulassen, bis ein kontinuierlicher Flüssigkeitsstrom ohne Blasen entsteht. Lufteinschlüsse sind eine häufige Ursache für instabilen Betrieb, Vibrationen und falsche Manometerwerte.
Startalgorithmus:
1. Schließen Sie das Ventil an der Druckleitung (für Pumpen mit einer spezifischen Drehzahl ns < 150, einschließlich der meisten IS-Modelle).
2. Schalten Sie den Elektromotor ein.
3. Öffnen Sie das Druckventil innerhalb von 10–15 Sekunden sanft, bis die gewünschte Betriebsart erreicht ist. Ein Langzeitbetrieb bei geschlossenem Ventil (länger als 2-3 Minuten) ist nicht akzeptabel, da die gesamte Motorenergie in Wärme umgewandelt wird und die Flüssigkeit im Gehäuse erhitzt wird, was zum Sieden und zur Beschädigung der Pumpe führen kann.
4. Überwachen Sie die folgenden Parameter: Motorstrom (sollte den Nennstrom nicht überschreiten), Einlass- und Auslassdruck, Lagertemperatur (sollte 70–75 °C nicht überschreiten) und Vibrationsniveau.
Überprüfen Sie während des Einfahrvorgangs (erste 4–8 Betriebsstunden) regelmäßig den Zustand der Packung oder der Gleitringdichtung. Bei der Stopfbuchse ist eine Tropfleckage zulässig (10–20 Tropfen pro Minute), um die Reibflächen zu kühlen und zu schmieren. Das völlige Fehlen von Leckagen in der Stopfbuchse weist darauf hin, dass sie zu fest angezogen ist, was zu einer Überhitzung der Welle und schnellem Verschleiß führt. Bei Gleitringdichtungen sollte in gutem Zustand überhaupt keine Leckage auftreten. Wenn Sie eine übermäßige Lagererwärmung oder ungewöhnliche Geräusche bemerken, stoppen Sie das Gerät sofort, um die Ursache zu ermitteln. Meistens ist dies eine Folge einer Fehlausrichtung oder des Eindringens von Fremdkörpern in das Laufrad.
Häufig gestellte Fragen zu Betrieb und Wartung
Wie oft sollten Wellen neu ausgerichtet werden?
Die erste Ausrichtungsprüfung sollte 24–48 Stunden nach Inbetriebnahme durchgeführt werden, da es zu einer anfänglichen Schrumpfung des Fundaments und einer Erwärmung der Struktur kommt. Zukünftig wird unter normalen Betriebsbedingungen empfohlen, alle 6–12 Monate eine planmäßige Inspektion durchzuführen. Wenn die Pumpe jedoch häufigen thermischen Zyklen (Heizen und Kühlen) ausgesetzt ist oder starken externen Vibrationen ausgesetzt ist, sollte das Intervall auf 3 Monate verkürzt werden. Auch Eingriffe in die Rohrleitungen oder der Austausch von Fundamentelementen erfordern eine außerplanmäßige Ausrichtungskontrolle.
Können IS-Pumpen zum Pumpen aggressiver Chemikalien eingesetzt werden?
Standardpumpen der IS-Serie bestehen aus Grauguss (Gehäuse) und Stahl (Welle, Laufrad) und sind für Wasser und neutrale Flüssigkeiten ausgelegt. Bei aggressiven Medien (Säuren, Laugen, Lösungsmittel) ist der Einsatz der Standard-IS-Ausführung aufgrund der Gefahr schneller Korrosion und Zerstörung nicht akzeptabel. In solchen Fällen ist das UnternehmenZhejiang Yangzijiang Pumping Industry Co., Ltdbietet spezielle Optionen wie die YCZ-Chemiepumpen oder die mit Fluorkunststoff ausgekleideten CQB-F-Magnetpumpen an, die speziell für den Umgang mit aggressiven Medien entwickelt wurden. Die Wahl des Materials für den Strömungsteil muss unbedingt der chemischen Beständigkeit der Förderflüssigkeit entsprechen.
Was soll ich tun, wenn die Pumpe während des Betriebs starke Geräusche und Vibrationen erzeugt?
Lärm und Vibration sind Symptome, die nicht ignoriert werden können. Die wahrscheinlichsten Ursachen: Kavitation (unzureichender Ansaugdruck, verstopfter Filter), Wellenfehlausrichtung, Lagerverschleiß oder Unwucht des Laufrads. Überprüfen Sie zunächst den Eingangsdruck und stellen Sie sicher, dass der Filter nicht verstopft ist. Wenn die Saugparameter normal sind, stoppen Sie die Pumpe und überprüfen Sie die Ausrichtung mit einem Indikator. Es lohnt sich auch, die Lager mit einem Stethoskop abzuhören: Ein charakteristisches Brummen oder Knistern weist auf die Notwendigkeit hin, sie auszutauschen. Ein längerer Betrieb der Pumpe im Kavitationsbetrieb führt zur erosiven Zerstörung von Laufrad und Gehäuse.
Welche Art von Wellendichtung ist besser: Stopfbuchse oder mechanisch?
Die Auswahl richtet sich nach den Anforderungen an Dichtheit und Betriebsbedingungen. Stopfbuchspackungen sind kostengünstiger, einfacher zu warten und lassen nur geringe Leckagen zu, was für das Pumpen von Wasser in Systemen, in denen Produktverluste unkritisch sind, akzeptabel ist. Es kommt auch besser mit kontaminierten Flüssigkeiten zurecht. Die mechanische Gleitringdichtung gewährleistet eine vollständige Abdichtung, die bei teuren, giftigen oder flüchtigen Flüssigkeiten unerlässlich ist. Allerdings ist es empfindlicher gegenüber Wellenverzug, Trockenlauf und abrasiven Einschlüssen. Für moderne Industrieanlagen empfehlen wir den Einbau von Gleitringdichtungen als Standardlösung, um die Umweltsicherheit zu verbessern und Produktverluste zu reduzieren.
Die ordnungsgemäße Installation einer horizontalen Chemiekreiselpumpe vom Typ IS ist eine Investition in die Zuverlässigkeit Ihrer Produktion. Durch die Einhaltung der Installationstechnik, sorgfältige Ausrichtung und korrekte Inbetriebnahme können Sie das Überholungsintervall im Vergleich zu Durchschnittswerten um das Zwei- bis Dreifache verlängern. UnternehmenZhejiang Yangtzejiang Nasal Industry Co., LtdMit mehr als 20 Jahren Erfahrung und einem eigenen Testzentrum garantiert das Unternehmen die hohe Qualität seiner Produkte, aber denken Sie daran: Selbst die fortschrittlichste Pumpe erfordert eine professionelle Einstellung bei der Installation. Sparen Sie nicht bei der Installation, um in Zukunft nicht zu viel für Reparaturen zu bezahlen.
Wenn Sie Schwierigkeiten bei der Geräteauswahl, der Berechnung von Systemparametern haben oder Ratschläge zu bestimmten Betriebsbedingungen benötigen, stehen Ihnen unsere technischen Spezialisten gerne zur Verfügung. Wir arbeiten mit Kunden in mehr als 40 Ländern zusammen und bieten Unterstützung in allen Phasen des Gerätelebenszyklus.Kontaktieren Sie uns noch heuteum eine detaillierte technische Dokumentation zu erhalten oder eine Bestellung für Pumpausrüstung aufzugeben, die Ihren Anforderungen entspricht.